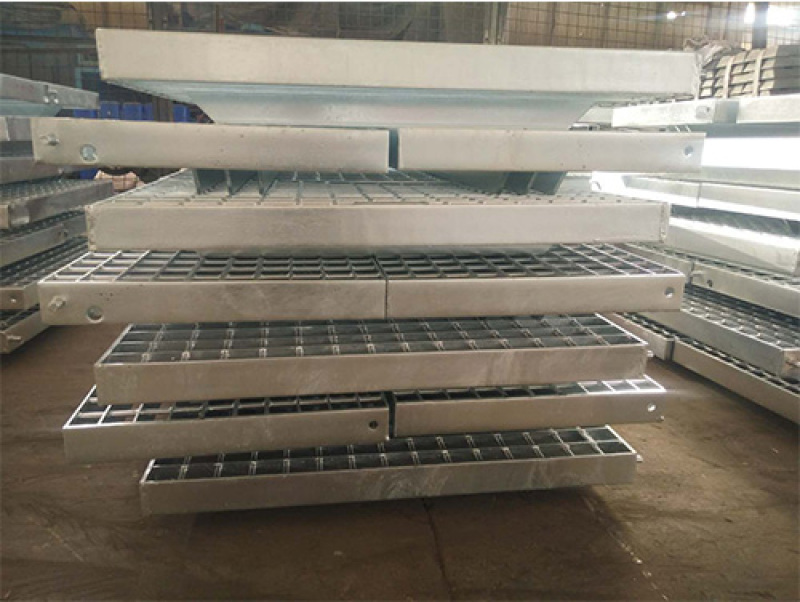
热镀锌加工的成品质量,很大程度取决于整套工艺流程的管控水平,每一道工序出现疏漏,都会造成镀层缺陷,例如漏镀、起皮、锌瘤、色差等问题。熟悉热镀锌加工工序要点,方便采购方在加工生产过程中进行质量把控。
第一道工序为脱脂除油。钢材原材料、焊接构件表面常带有机油、防锈油、焊渣油污,油脂如果没有清理干净,后续酸洗无法接触钢材基体,浸镀阶段会出现漏镀区域。脱脂一般采用碱液清洗,搭配搅拌,油污较重工件需要延长脱脂时间,脱脂完成清水冲洗,确认表面完全水膜连续,无缩水珠,代表油污清理合格。
脱脂之后进入酸洗除锈工序,利用酸溶液溶解钢材表面氧化铁皮、铁锈。酸洗时间需要控制,时间不足,氧化皮残留;酸洗时间过长,钢材基体发生过腐蚀,工件尺寸出现偏差,还会增加氢脆风险。酸洗结束,工件充分水洗,带走工件表面残留酸液,减少酸液带入下一道工序。
下一步是助镀处理,工件浸入助镀剂溶液,表面形成一层盐膜。助镀膜可以隔绝空气,防止烘干阶段钢材再次生锈,同时提升熔融锌液浸润能力,减少漏镀概率。助镀之后进行烘干,把工件内部水分去除,工件带水进入锌浴会发生锌液飞溅,带来安全隐患,烘干温度与时间需要根据工件结构调整。
烘干后的工件浸入锌锅熔融锌液,这是热镀锌加工核心环节。锌液温度、浸镀时长、起吊速度共同影响锌层厚度与表面外观。温度偏低锌液流动性差,容易产生锌瘤;温度偏高,锌渣生成量增加,表面出现粗糙颗粒。浸镀完成缓慢吊出工件,让多余锌液回流。
工件出锌浴后冷却处理,分为风冷或者水冷,冷却速度影响锌层结晶外观。冷却完成进入修整工序,打磨去除多余锌瘤、毛刺,之后开展检验。检验项目包含外观目视检查、锌层厚度检测、附着力检测。
热镀锌加工空心构件时,必须预留排气孔和排液孔。封闭腔体加热后内部空气膨胀,会出现鼓包甚至爆裂,锌液也无法进入腔体内部,造成内壁无法镀锌。
钢材材质同样影响热镀锌加工效果,硅含量偏高的钢材容易造成锌层过厚、表面粗糙。在构件图纸阶段,就可以和热镀锌加工服务商沟通钢材牌号,提前预判镀层表现,减少成品不良率。