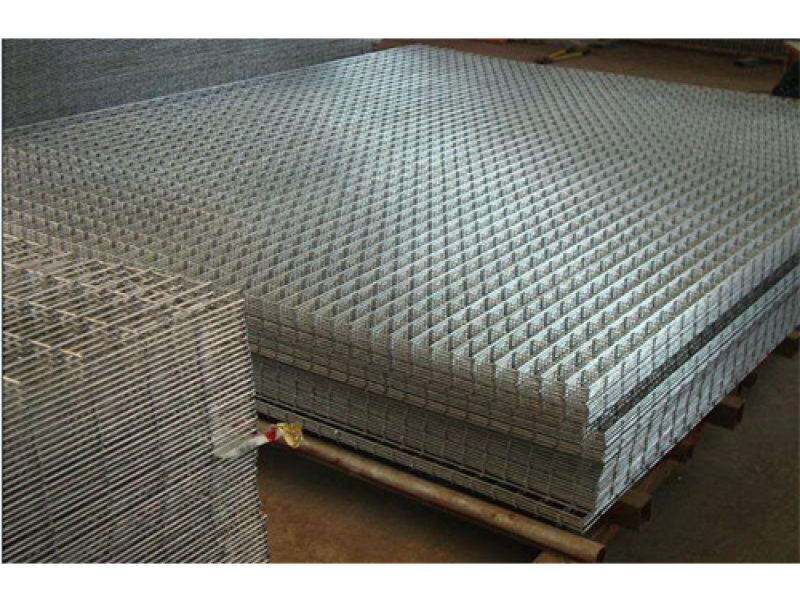
热镀锌加工完成之后,需要开展成品检测,验证镀层是否满足项目设计标准。规范的检测流程,能够筛选漏镀、镀层不足、附着力差等缺陷,保障热镀锌构件质量,采购方了解检测项目,便于进厂验收工作开展。
外观检测是第一项,依靠目视检查全部工件表面。查看工件是否存在漏镀、起皮、锌瘤、毛刺、裂纹、色差等缺陷。漏镀区域钢材裸露,失去防护;镀层起皮说明结合力不足。轻微锌瘤可以打磨修整;大面积漏镀、镀层脱落工件,一般需要返厂重新热镀锌加工。外观检查在自然光下进行,对于焊缝、边角、孔位等重点位置重点查看。
锌层厚度检测,是热镀锌加工核心检测项目,行业普遍采用磁性测厚仪。原理依靠磁性感应,无损检测锌层厚度,不会破坏工件。检测时,在工件不同位置多点取样,板材、角钢、焊缝、边缘都需要布点检测,记录数据。锌层厚度标准和钢材厚度相关,厚钢材对应的锌层要求更高。单点厚度、平均厚度两项指标都需要对照规范判定。检测前校准测厚仪器,清理工件表面白锈、灰尘,保证测量准确。
镀层附着力检测,评估锌层和钢材基体结合强度。常用方法包含锤击试验,使用规定重量锤子敲击工件镀层,观察镀层是否起皮、脱落。合格镀层敲击后不会发生剥离,仅可能出现凹陷。检测选取工件边角位置,避免在受力关键部位测试。附着力不合格,镀层在后期搬运、使用过程容易脱落,失去防腐效果。
除了以上常规检测,部分项目会增加盐雾试验,用于评估热镀锌构件在腐蚀环境下的表现。盐雾试验属于实验室加速腐蚀测试,一般抽取试样送检,用于项目前期工艺评估,不作为每一件工件出厂必检项目。
检测取样规则,一般采用批次抽检。同一批次、同一工艺加工工件,按比例抽取样品检测。抽检不合格,可以扩大抽样复检;复检仍不合格,则本批次评估返工处理。
采购方验收时,可以要求热镀锌加工厂家提供检测记录,核对工件批次、检测数据。现场抽检锌层厚度,优先准备经过校准的磁性测厚仪。验收过程区分外观缺陷和性能指标,外观色差一般不影响防腐性能,仅外观要求严格项目作为参考;漏镀、镀层厚度不足属于影响使用性能的缺陷,需要重点管控。
热镀锌加工检测,需要结合项目执行标准,不同行业标准参数有差异,例如建筑、电力、光伏对应的规范条款不一样。项目前期明确验收标准,写入加工协议,减少交付阶段验收争议。完善检测流程,保障热镀锌加工构件满足项目防腐设计要求。