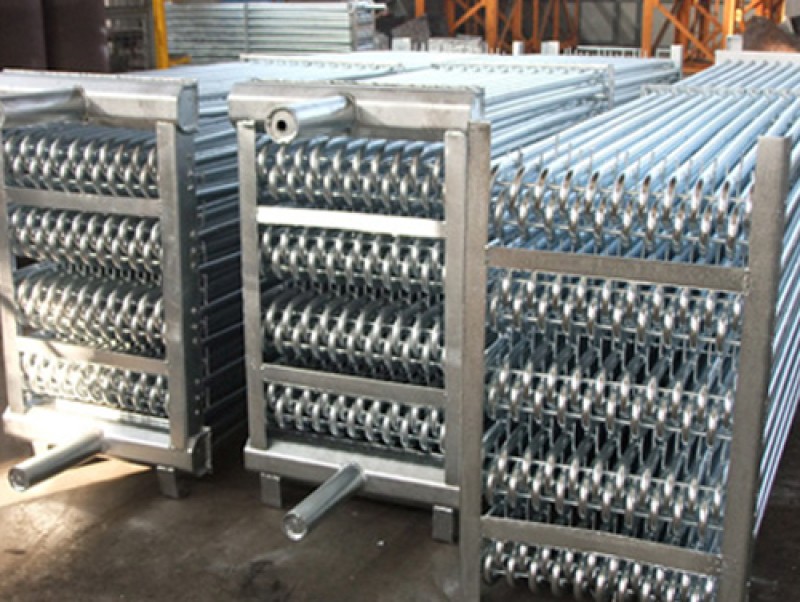
热镀锌加工构件进场验收,是把控项目钢结构防腐质量的关键环节。采购人员掌握验收要点,按规范开展验收,及时识别镀层缺陷,减少不合格构件投入工程使用。
构件到货,首先核对交付资料。核对构件清单、批次编号,确认构件材质、规格、数量和订单一致。查看加工厂家提供的出厂检验记录,包含外观、锌层厚度检测数据。项目如有要求,核对原材料材质证明文件。资料核对无误,再开展现场实物抽检。
外观目视检查,对全部构件进行初检。重点查看构件表面,排查漏镀、起皮脱落、裂纹、大面积锌瘤。漏镀位置钢材裸露,防腐失效;镀层起皮代表结合力不足。少量锌瘤,尺寸不大,不影响装配,可以打磨修整;锌瘤过大干涉装配,需要返厂处理。同时查看工件焊缝、边角、孔洞内侧,这些位置属于镀层缺陷高发区域。白锈进行评估,区分轻重,轻度白锈通风清理后复测锌层厚度;重度白锈锌层大量损耗,单独标记评估处理方案。
锌层厚度抽检,使用校准完成的磁性测厚仪。按照批次抽检,在板材、角钢、焊缝、边缘多个位置采集数据。对照项目执行标准,检查单点厚度平均值是否达标。不同厚度钢材对应的锌层指标不同,厚钢板锌层要求更高。抽检样品随机选取,避免只挑选外观好的工件检测。如果抽检不合格,可以扩大抽样数量复检,复检仍不合格,批次构件协商返工。
构件尺寸与装配检查。对于需要装配对接的构件、螺纹件,抽检外形尺寸。螺纹紧固件使用通止规测试螺纹配合,确认可以正常旋合。检查锌层增厚之后,孔位、构件外形是否满足装配要求,避免镀锌之后现场无法组装。
构件表面损伤检查,查看吊装、运输造成磕碰划伤。轻微局部划伤,面积小,可以使用锌基修补涂料现场修补;大面积连片镀层破损,评估构件是否返厂重新热镀锌加工。
验收过程做好记录,拍照留存缺陷样品,记录批次、缺陷位置、检测数值。验收发现问题,及时和热镀锌加工服务商沟通,明确处理方案、处理时限。合格构件,做好标识分区堆放,垫高防潮存放。
验收阶段,区分外观瑕疵和性能缺陷。色差属于外观现象,一般不影响防腐性能;漏镀、镀层厚度不足、镀层起皮属于影响使用性能缺陷,需要严格管控。项目前期把验收标准写入加工合同,明确抽检比例、判定依据、返工权责,减少交付阶段争议。
规范热镀锌加工进场验收流程,把质量管控落实到构件交付环节,保障钢结构构件防腐质量,降低后期工程锈蚀风险。